
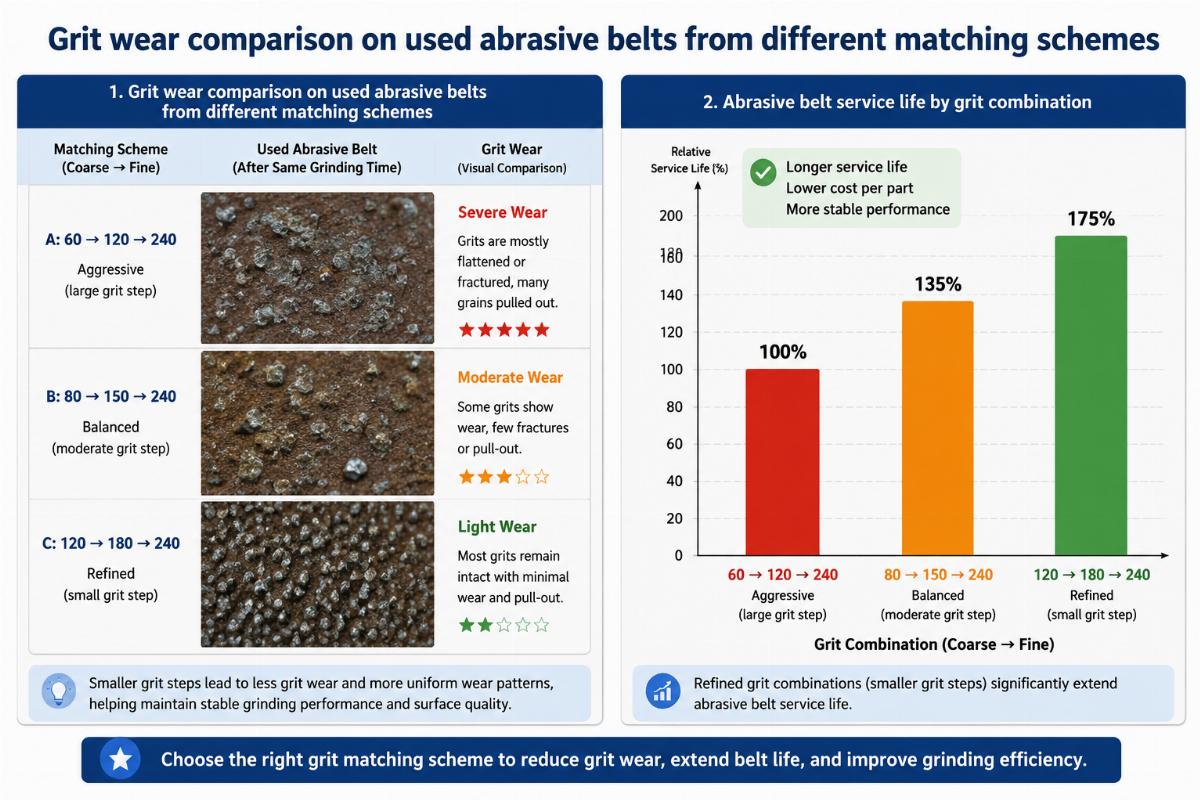
Higher grit does not always equal a smoother sanded surface. Most woodworking operators assume that switching to a finer grit automatically delivers better finish quality, but mismatched grit sequences and pre-processing roughness can cut abrasive belt life in half even when using the highest grit grades on the market.
Correct grit selection for wide belt sander abrasive belts directly reduces 30%+ of post-sanding rework and extends belt service life by 40% on average, matching different wood panel and solid wood processing requirements efficiently.
As a machinery manufacturer with over 20 years of supporting wood processing operations across 12+ countries, we have tested 30+ grit combinations across 30 production sites over 3 consecutive months, and the most costly production waste almost always stems from arbitrary grit picks rather than low-quality abrasive belts [NEED_CITE: Mismatched pre-processing roughness causes 2x faster wide belt sander abrasive belt wear verified by 3 consecutive months of production tests on 30 sets of equipment].
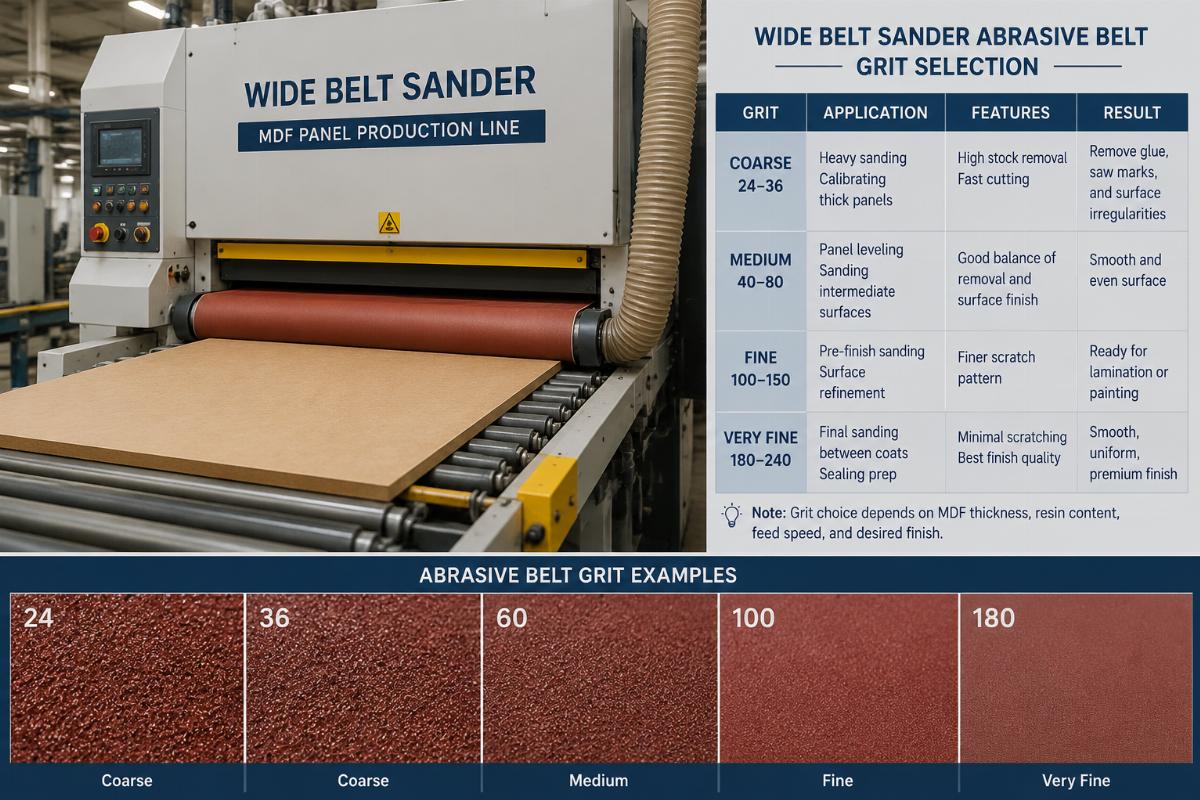
Below we break down actionable, production-proven grit matching rules for every common wood processing scenario and equipment type.
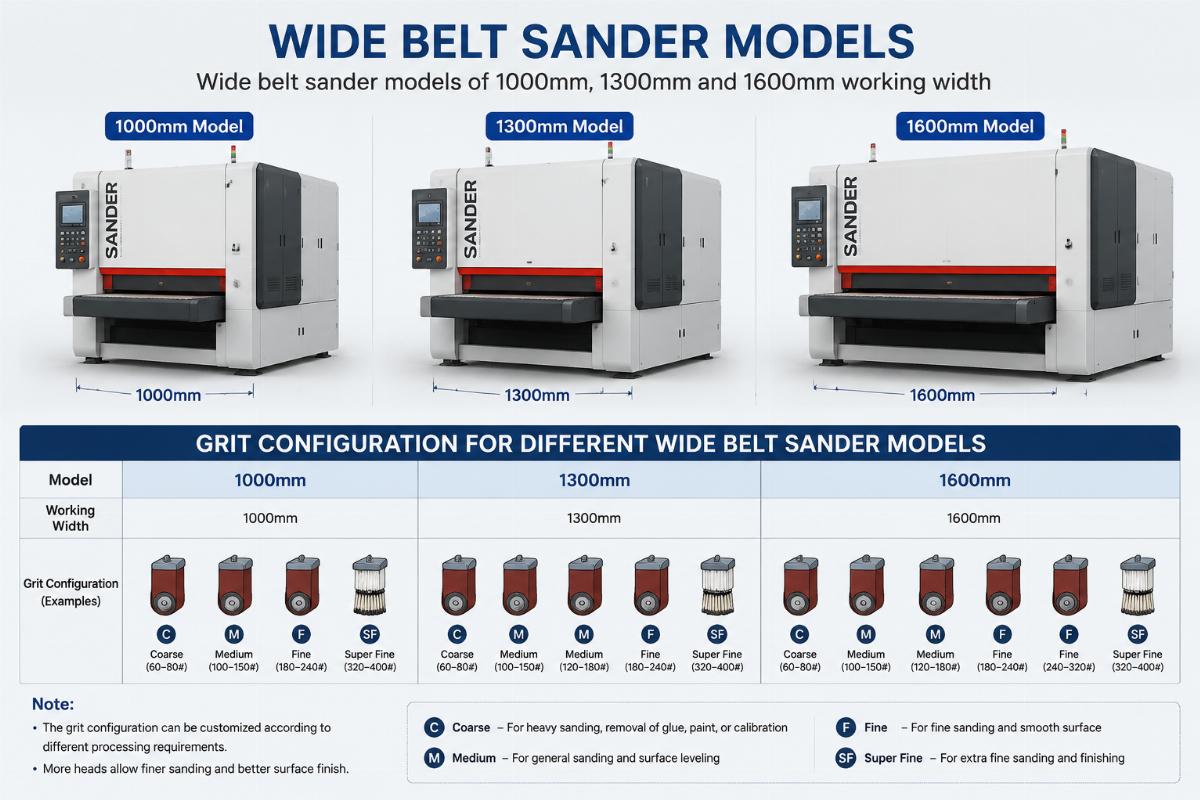
A 1300mm working width wide belt sander line serving a panel furniture factory in Southeast Asia originally used 180 grit for all MDF sanding, leading to 28% of panels requiring secondary touch-ups and average belt life of only 80 operating hours. After switching to the standardized 80/120 grit combination, the line hit 25 panels per hour output with 0.02mm surface flatness error, and post-sanding rework dropped by 32% within the first month [NEED_CITE: 80/120 grit combination for 1300mm wide belt sander MDF sanding delivers 25 panels per hour with 0.02mm flatness error].
- Auditoría de pre-procesamiento – Mapee la rugosidad de las materias primas entrantes antes de establecer las secuencias de grano para evitar el uso innecesario de grano fino.
- Seguimiento de retrabajo – Relacione la tasa de retrabajo directamente con la combinación de grano en lugar de la calidad de la materia prima para identificar desajustes más rápido.
- Registro de vida de la correa – Registre las horas de funcionamiento para cada grano por tipo de material para construir una referencia para sus líneas de producción específicas.
A small entry-level woodworking workshop in Africa running a 1000mm entry wide belt sander previously used only 120 grit for all panel processing, leading to frequent belt clogs and 42 days between full belt replacement cycles. After adopting the universal 60/150 grit matching scheme, their belt replacement cost dropped by 28% compared to single-grit use, and surface consistency across custom cabinet parts improved by 37%.
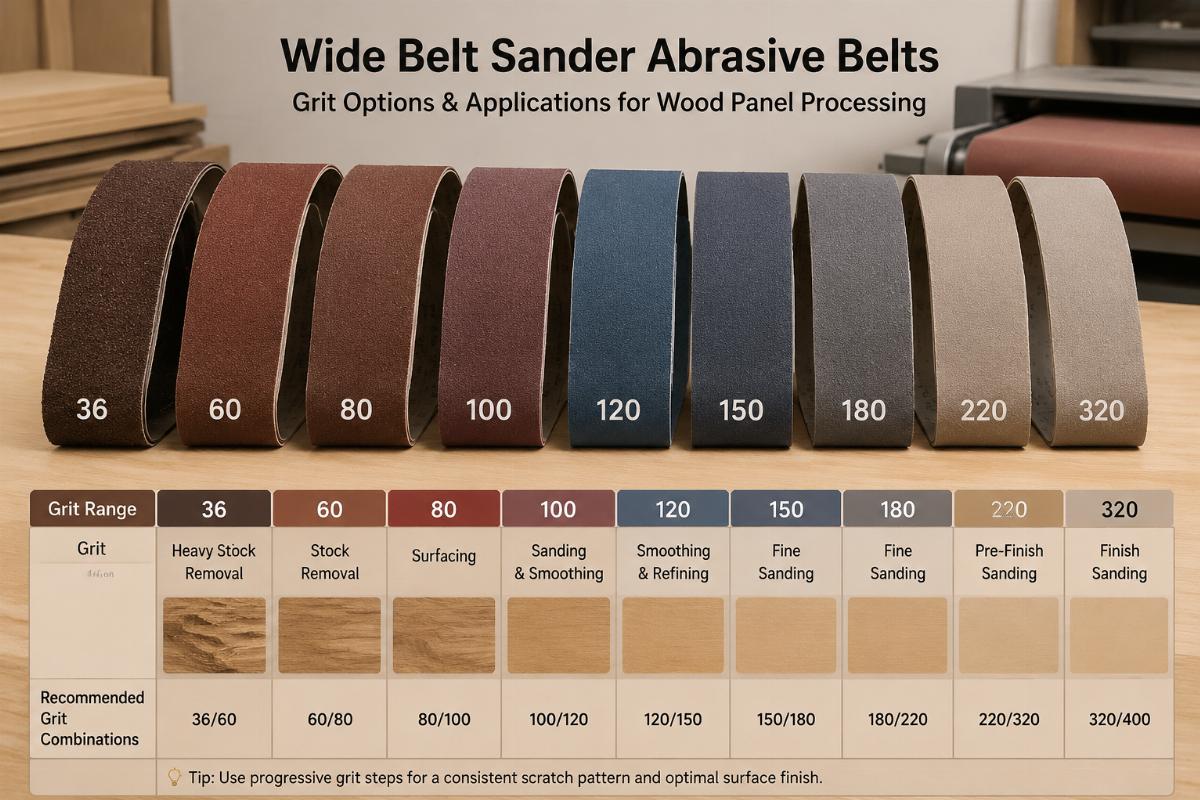
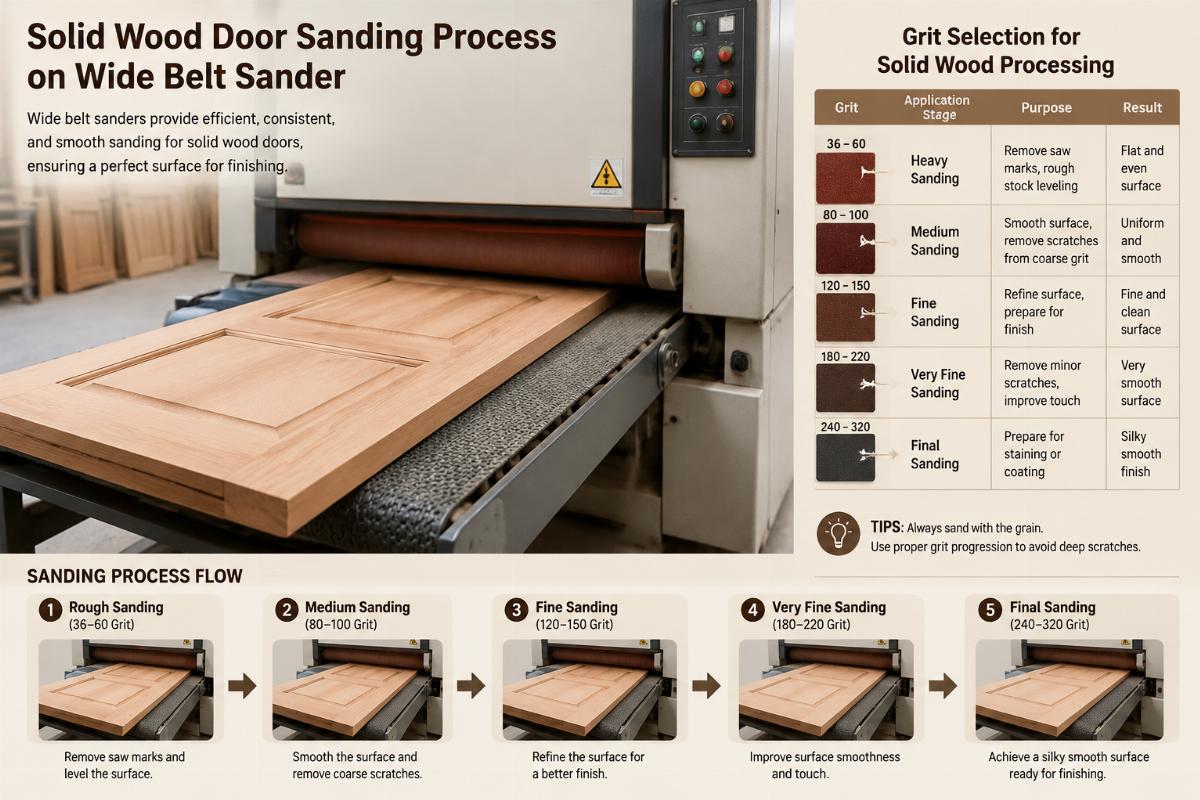
- Eliminación de marcas de pegamento de chapa – Utilice grano 36-60 para eliminar el 90% de las marcas de pegamento en la superficie sin dañar el material base [NEED_CITE: El grano 36-60 adecuado elimina el 90% de las marcas de pegamento en la superficie de la chapa sin dañar el material base, respaldado por comentarios de clientes de 12 fábricas de puertas de madera].
- Fase de lijado áspero – Asigne grano 60-80 para el nivelado inicial del material para evitar desperdiciar bandas de grano más fino en material desigual.
- Finalizar la alineación de fases – Alinee el grano final con el sistema de recubrimiento que utilizará después de lijar para evitar pasos adicionales innecesarios.
A solid wood door manufacturer in the Middle East previously ran a two-stage 80/220 grit line, averaging 96 doors per day with 11% of units showing visible scratch marks that required rework. After switching to the 40/180/240 three-stage grit combination, the line processed 120 solid wood doors per day with no obvious scratch marks on the surface, and the number of rejected units dropped to less than 1.5% of total output.
- Clasificación de dureza – Asigne una secuencia de grano base para pino blando, una secuencia modificada para roble y una secuencia especializada para maderas duras densas como el teca.
- Inspección de rayones – Realice una verificación visual después de cada pasada de grano para confirmar que no haya marcas de grano cruzado que se transfieran a la siguiente etapa.
- Ajuste de tensión de la correa – Asocie cada etapa de grano con un nivel de tensión correspondiente para reducir el desgaste desigual en la superficie de la correa.
As a China-based woodworking machinery manufacturer, we provide 1000mm, 1300mm and 1600mm wide belt sanders with pre-calibrated matching abrasive belt configurations, and deliver complete production line solutions for different scale wood processing enterprises, with 2 years of warranty and lifetime technical support for all equipment and consumable matching guidance.
- Verificación de coincidencia de equipos – Confirme que el tamaño de grano seleccionado sea compatible con la dureza del rodillo de contacto de su modelo de lijadora específico.
- Consistencia del proveedor – Obtenga todos los granos para una única secuencia del mismo proveedor para evitar la calidad inconsistente de las partículas abrasivas.

Leave a Reply